镀铬层在工量刀具中的应用优势
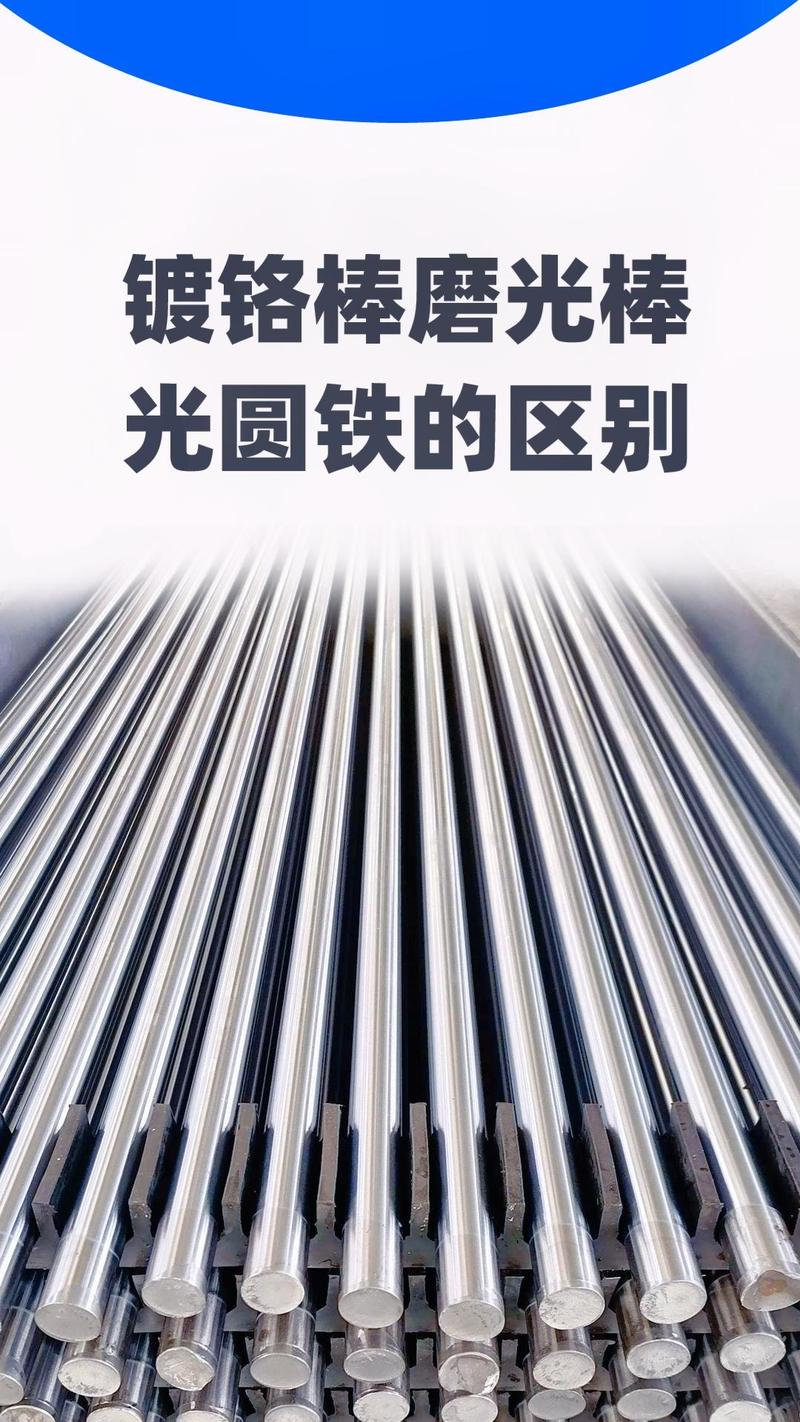
在现代机械加工领域,工量刀具的性能直接决定了加工效率、精度与成本。为了提升刀具的切削寿命和表面质量,表面处理技术被广泛应用,其中镀铬因其综合优势成为工量刀具制造与修复中的重要工艺之一。镀铬层具有硬度高、耐磨、耐蚀且能长期保持表面光亮的特点,同时其工艺相对比较简单,这使得它在工量刀具领域具有不可替代的地位。
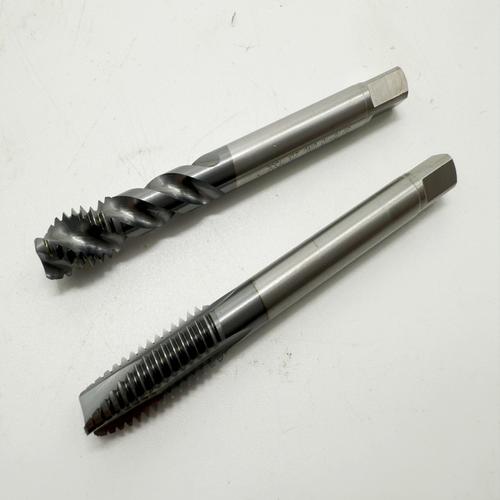
镀铬层的硬度极高。工业镀铬层(通常为硬铬)的维氏硬度可达到800~1000 HV,远高于许多工具钢和高速钢的基体硬度。这种高硬度使刀具刃口在切削过程中能有效抵抗被加工材料的机械磨损,减少刃口塌陷和钝化现象。对于丝锥、钻头、铰刀、铣刀以及量具的测量面来说,镀铬层相当于在表面形成一层坚硬的“防护铠甲”,从而大幅延长工具的使用寿命。
镀铬层具有优异的耐磨性。在切削与测量过程中,工具表面会反复承受摩擦与冲击。镀铬层由于摩擦系数较低,且表面不易产生粘附,能够减少切屑与刀具前刀面之间的粘结磨损。尤其在加工有色金属、塑料或某些不锈钢材料时,镀铬刀具能有效抑制积屑瘤的产生,使排屑更加顺畅,加工表面粗糙度更小。对于量具(如卡尺、千分尺、塞规等),镀铬层可抵抗长期使用带来的磨损,保持测量精度稳定。
第三,镀铬层具有优良的耐蚀性能。工具在存放和使用过程中容易接触手汗、切削液、水汽及其他腐蚀性介质,钢材基体往往因此生锈,导致精度下降甚至报废。镀铬层在大气环境中具有很好的化学稳定性,能够隔离基体与腐蚀介质的接触。即便是在潮湿或弱腐蚀环境中,铬层也能对刀具和量具表面形成有效防护,从而保证工具长期处于良好状态。
镀铬层能长期保持表面光亮。铬镀层本身具有银白色的金属光泽,装饰性和功能性兼具。对于量具和精密刀具来说,光亮的表面不仅易于观察使用状态,也有助于减少表面缺陷对测量结果的干扰。这种表面在反复擦拭和使用后仍然能够维持较好的外观,不易发暗,从而满足工具管理中对清洁度和外观的要求。
镀铬工艺相对比较简单。与化学气相沉积(CVD)、物理气相沉积(PVD)等需要高温、高真空或复杂设备的技术相比,电镀铬的设备投入和操作流程相对简单,适合中小批量生产以及刀具的修复与翻新。许多工具制造企业可以在自有电镀车间完成镀铬工序,周期短,成本可控。镀铬对基体材料的适应性较强,常用于高速钢、模具钢、碳钢等多种工量刀具材料。
要实现镀铬层的最佳效果,也需要严格控制工艺参数,例如镀液成分、电流密度、温度、搅拌与除氢处理。若工艺控制不当,可能导致镀层粗糙、氢脆、附着力差等问题。因此,工量刀具在镀铬后通常还需进行精磨、抛光和去氢处理,以保证刃口质量和尺寸精度。
镀铬层凭借高硬度、耐磨、耐蚀和持久光亮等特性,并通过相对简单的工艺即可实现,因而非常适合用于工量刀具的表面强化与修复。它能够提升刀具的切削寿命和量具的测量寿命,降低工具消耗成本,在机械加工、计量检测及维修领域发挥着重要作用。对于期望改善刀具性能和表面质量的生产厂家而言,镀铬仍是一种性价比高且易于推广的表面处理方案。
如若转载,请注明出处:http://www.jfpfk.com/product/50.html
更新时间:2026-10-21 16:44:52