BT50刀具包与工量刀具全面解析 选型、应用与管理指南
一、BT50刀具包概述
BT50刀具包是以BT50刀柄为核心的工具集合,广泛应用于大型数控机床(如龙门加工中心、大型卧式镗铣床)。BT50刀柄采用7:24锥度,法兰直径100mm,拉钉规格通常为P50T-1,具有刚性强、扭矩传递大的特点,适用于重切削、大余量加工场景。
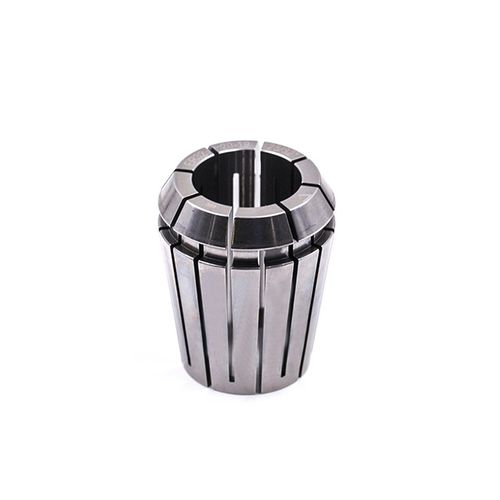
一个完整的BT50刀具包通常包含:刀柄本体(BT50-SLA、BT50-FMB等)、夹头(液压夹头、强力铣夹头、弹簧夹头)、拉钉、以及配套的调整楔块和扳手。刀具包的价值在于系统化——确保每一把刀柄都能即装即用,减少组装与调试时间。
二、工量刀具的构成与关联
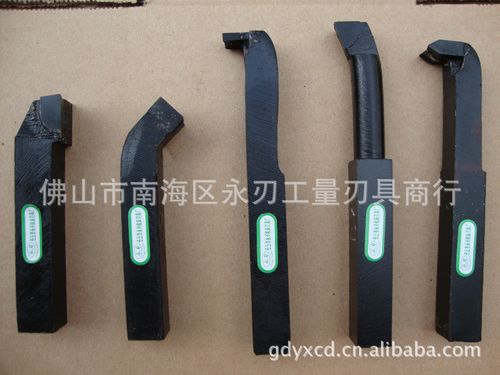
工量刀具是“工具、量具、刀具”的统称,与BT50刀具包密不可分:
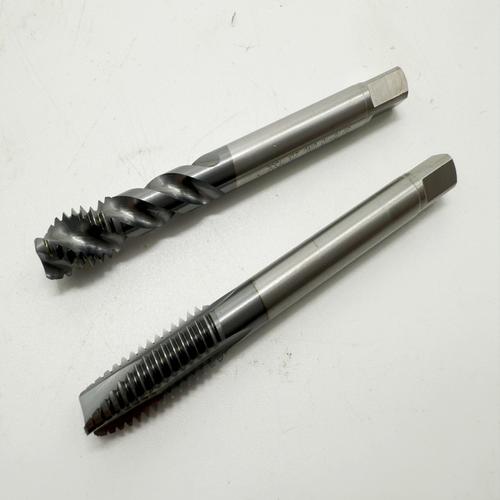
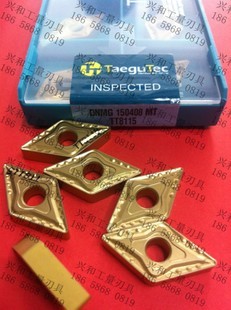
- 刀具:铣刀、钻头、镗刀等切削刃具,需与BT50刀柄接口匹配(如BT50-ER32夹头对应φ2-20mm刀具)。
- 工具:刀柄、夹头、扳手、拉钉等装夹系统,直接影响刀具的定位精度和更换效率。
- 量具:对刀仪、千分表、刀具预调仪,用于测量刀具长度、直径和跳动,保证BT50刀具在主轴中的重复定位精度。
三者组成闭环:刀具决定切削能力,工具保证装夹刚性,量具验证精度。忽略任一环节,刀具包的性能都会打折扣。
三、BT50刀具包的选型要点
3.1 刀柄类型选择
- BT50-FMB面铣刀柄:用于面铣刀盘,适合大面积平面加工,注意刀盘直径与刀柄承载能力匹配(建议不超过φ250mm)。
- BT50-SLA侧固式刀柄:用于立铣刀粗加工,传递扭矩大,适合重载切削。
- BT50-ER弹簧夹头:通用性强,夹持范围广,但刚性略低于专用夹头,适用于中小直径刀具。
- BT50-HMC液压夹头:高精度(跳动≤0.003mm)、高刚性,适合精加工和高速加工,但需定期维护液压腔。
3.2 精度与平衡等级
对于主轴转速超过8000r/min的BT50刀具包,需关注动平衡等级(建议G2.5@20000r/min)。刀柄的锥面接触率应≥85%,拉钉螺纹需符合机床主轴拉爪要求。
3.3 附件配套
- 拉钉:确认机床拉爪类型(如45°拉钉或特殊角度),BT50常用P50T-1(中心冷却)或P50T-2(无冷却)。
- 调整块:用于刀柄装卸,避免敲击损伤锥面。
- 清洁棒:每次换刀前清洁主轴锥孔,防止切屑影响精度。
四、工量刀具的协同应用
4.1 对刀与预调
使用刀具预调仪(如帕莱克、卓勒)测量BT50刀具的半径和长度补偿值,减少机床停机对刀时间。对于多刀具包管理,建议建立刀具数据库,记录每把刀的补偿参数。
4.2 跳动检测
装刀后用千分表检测刀尖跳动:BT50液压夹头应≤0.005mm,弹簧夹头≤0.01mm。超差时检查夹头磨损、锥面清洁度或刀具柄部公差。
4.3 扭矩管理
重切削时,BT50刀柄的夹紧力需与切削扭矩匹配。例如BT50-SLA侧固式刀柄使用φ32立铣刀时,建议切削扭矩不超过刀柄额定值的80%。
五、管理与维护建议
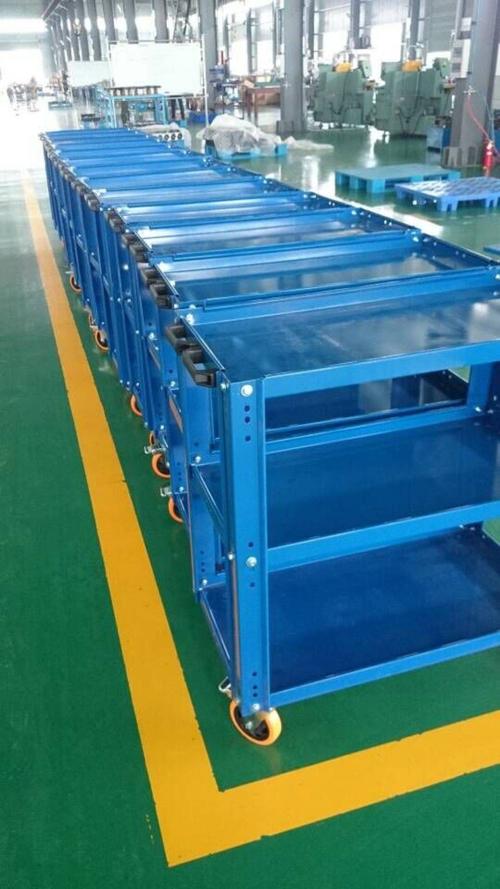
- 分类存放:使用刀具车或刀柄架,按刀柄类型和用途分区,避免锥面磕碰。
- 周期性校验:每月用标准心棒检查BT50刀柄锥面跳动,每季度检查拉钉磨损(螺纹有效长度、头部磨损量)。
- 清洁规范:装卸前用无绒布擦拭锥面和主轴锥孔,禁止使用压缩空气直接吹向锥面(可能带入润滑油雾)。
- 寿命管理:记录每把刀柄的累计使用时长,弹簧夹头建议每6个月更换一次(或按夹持次数),液压夹头每2年做一次压力检测。
六、常见问题与对策
- 刀柄难装入主轴:检查拉钉是否松动、锥面是否有毛刺,不可强行敲入。
- 加工尺寸不稳定:优先排查刀具跳动和夹头磨损,其次检查量具校准状态。
- 刀具包整体效率低:审视刀具数量是否冗余,建议按加工工序定制刀具包(如粗加工包、精加工包、孔加工包),减少换刀频次。
##
BT50刀具包与工量刀具的合理配置,是发挥大型机床效能的基础。选型时兼顾刚性、精度与兼容性,管理中注重清洁、检测与寿命跟踪,才能让刀具系统稳定服务于生产。希望本文能为您的刀具选型与现场管理提供实用参考。
如若转载,请注明出处:http://www.jfpfk.com/product/62.html
更新时间:2026-11-20 03:37:57